English
 عربى
كيفية اختيار مدخلات ANSI/ISO لخراطة الألومنيوم: دليل عملي
Sep 08, 2026
محتوى
تم إعداد المخرطة الخاصة بك للتشغيل الصباحي لتركيبات الألومنيوم 6061-T6، ويتطلب الرسم تشطيب سطح Ra بسمك 0.8 ميكرومتر. الملحق الذي لا يزال موجودًا في الحامل كان يعمل بشكل جيد في المهمة الفولاذية الأسبوع الماضي، وسوف يخذلك اليوم. الألومنيوم ناعم ولزج وعرضة للحام على حافة القطع، لذا فإن الهندسة المصممة للصلب تنتج أسطحًا ممزقة وحافة مبنية ومواد مهدرة. الإجابة هي اختيار ملحق مصنوع لخراطة المواد غير الحديدية، ويمنحك نظام تحديد ANSI/ISO المفردات الدقيقة للقيام بذلك بثقة.
كيفية قراءة تسميات إدراج ANSI/ISO
يصف نظام التعيين ISO 1832، المعتمد في أمريكا الشمالية باسم ANSI B212.4، شكل الإدخال وزاوية الخلوص والتسامح والأبعاد في سلسلة مدمجة من الحروف والأرقام. يحدد الحرف الأول الشكل، والثاني زاوية الخلوص، والثالث فئة التسامح، والرابع نمط الكسارة والثقب، والأحرف من الخامس إلى السابع تحدد الدائرة المنقوشة والسمك ونصف قطر الأنف.
| الموقف | ما يحدده | قيمة صديقة للألمنيوم |
|---|---|---|
| 1 | أدخل الشكل | C (80 درجة ماسية)، D (55 درجة ماسية)، T (مثلث 60 درجة) |
| 2 | زاوية التخليص | ج (7°) |
| 3 | التسامح | G (الجوانب الأرضية) |
| 4 | ثقب وكسارة الرقاقة | T (ثقب غاطس)، قاطع رقائق خاص بالألمنيوم |
| 5 | حجم الدائرة المنقوشة | الأحجام الشائعة: 09 (9.52 ملم)، 12 (12.7 ملم) |
بالنسبة للألمنيوم، فإن المركز الثالث يهم أكثر مما يتوقعه معظم الميكانيكيين. يتم وضع حشوة G-tolerance على كل جانب، مما يوفر حافة قطع حادة ومتسقة. تتمتع الإدخالات المقولبة ذات التسامح M أو U بحافة أقوى ولكنها باهتة مخصصة للصلب والحديد الزهر. في الألومنيوم، تدفع الحافة المقولبة المادة، وتولد الحرارة، وتخلق حافة مدمجة. تكلف الإدخالات الأرضية أكثر قليلاً، ولكنها تمثل الفرق بين تشطيب نظيف يبلغ 0.4 ميكرومتر وسطح ممزق يبلغ 3.2 ميكرومتر.
لماذا تتطلب عملية تحويل الألمنيوم هندسة مختلفة؟
إن نقطة انصهار الألومنيوم المنخفضة، والليونة العالية، والميل إلى اللحام البارد تجعله واحدًا من أكثر المواد تسامحًا وإحباطًا في الوقت نفسه. الجزء المتسامح هو السرعة: يمكن قطع الألومنيوم بسرعة تتراوح من 400 إلى 600 م/دقيقة باستخدام الكربيد غير المطلي، وهو أعلى بكثير من سرعات الفولاذ النموذجية، وتظل قوى القطع منخفضة. الجزء المحبط هو الحافة المبنية. عند السرعات المنخفضة أو ذات الحافة الباهتة، يتم لحام الألومنيوم بالمدخل. ينمو اللحام، والممر التالي يمزق سطح الشغل.
تغير زاوية أشعل النار الإيجابية آليات القطع. تعمل هندسة المشط الإيجابية على قص الألومنيوم الناعم بدلاً من حرثه، مما يقلل من قوة القطع والحرارة. وهذا هو السبب في أن إدخالات الألومنيوم الأكثر موثوقية تحمل هندسة إيجابية: تعتمد كل من CCGT، وDCGT، وتي سي جي تي على حواف أرضية ذات ميل موجب عالي. وجه أشعل النار المصقول لا يقل أهمية. يقلل السطح العلوي الأملس كالمرآة من الاحتكاك ويكسر الالتصاق ويحافظ على نظافة منطقة القطع.
اختيار هندسة الإدراج الصحيحة
تغطي أربعة أشكال هندسية كل عملية تحويل للألمنيوم تقريبًا. يعتمد الاختيار على شكل الجزء الذي تريد الوصول إليه والقوة المطلوبة في حافة القطع.
| نوع الإدخال | زاوية | الاستخدام النموذجي |
|---|---|---|
| CCGT | 80 درجة الماس | دوران شامل، قطع ضحلة، قوة حافة جيدة |
| DCGT | 55 درجة الماس | التشطيب، بأقطار صغيرة، خيوط |
| TCGT | مثلث 60 درجة | تحول عام، ومعدلات تغذية أعلى، وإزالة مخزون أثقل |
| VBGT | 35 درجة الماس | نسخ الدوران، والأخاديد الضيقة، والميزات التي يصعب الوصول إليها |
ابدأ بهندسة CCGT أو TCGT للعمل العام. يوازن الشكل C بين قوة الحافة والوصول إلى قطعة العمل، بينما يكون الشكل T أقوى ويقبل تغذية أثقل. من أجل اللمسات النهائية، يقوم DCGT بنصف قطر أنف صغير يبلغ حوالي 0.2 مم بقطع مظهر أكثر نظافة مع اهتزاز أقل. مهما كان الشكل الذي تحدده، تأكد من أن الملحق يحتوي على تحمل G، ووجه مشط مصقول، وقاطع شرائح مصمم للألمنيوم إذا كان المورد يقدم واحدًا.
السرعات والأعلاف وممارسة القطع
تسمح إمكانية تصنيع الألمنيوم بمعايير عدوانية، لكن هندسة الإدخال لا تزال تحدد الحدود. مع الكربيد غير المطلي ومبرد الفيضان، يمكن تشغيل قضيب 6061-T6 بسرعة قطع تتراوح من 450 إلى 600 م/دقيقة، وتغذية من 0.15 إلى 0.25 مم/دورة، وعمق قطع من 1 إلى 3 مم للتخشين. للتشطيب، ارفع السرعة إلى 600 إلى 800 م/دقيقة، وقم بإسقاط التغذية إلى 0.05 إلى 0.10 مم/دورة، واستخدم عمقًا من 0.2 إلى 0.5 مم.
| العملية | السرعة (م/دقيقة) | تغذية (مم / دورة) | عمق القطع (مم) | المتوقع رع (ميكرومتر) |
|---|---|---|---|---|
| التخشين | 450-600 | 0.15-0.25 | 1.0-3.0 | 1.6-3.2 |
| التشطيب | 600-800 | 0.05-0.10 | 0.2-0.5 | 0.4-0.8 |
| تشطيب PCD | 800-1500 | 0.05-0.15 | 0.2-1.0 | 0.2-0.4 |
استخدم سائل تبريد كثيف مع مادة مضافة معززة للتشحيم إذا كانت الآلة بها؛ يعمل التركيز شبه الاصطناعي بنسبة 8 إلى 10٪ بشكل جيد. عندما لا يكون سائل التبريد متوفرًا، فإن انفجار الهواء يمنع الرقائق من إعادة القطع. من الممكن قطع الألمنيوم الجاف بسرعات عالية، لكن وجه المشط المصقول ضروري لمنع الالتصاق. الحفاظ على سرعة القطع أعلى من 250 م/دقيقة كلما أمكن ذلك؛ وتحت ذلك، تعود الحافة المبنية حتى مع وجود هندسة جيدة.
كيف تظهر جودة الإدخال في المنتجات النهائية
إن الارتباط بين الإدخال المختار جيدًا والجزء النهائي عالي الجودة يرجع إلى سلامة السطح واستقرار الأبعاد والتكرار. يخبرك الجزء المصنوع من الألومنيوم ذو السطح الخشن أو الملطخ أن حافة القطع قد فشلت، وبمجرد فشل الحافة، يتبع ذلك انحراف الأبعاد. إذا كان يجب أن يتزاوج هذا الجزء مع أجزاء أخرى، مثل دبوس مفصلي في تجويفه أو آلية قفل في غلافه، فستظهر النتيجة على شكل ربط أو تسرب أو تآكل مبكر.
في منتجات البناء، تعمل هذه الأجزاء الصغيرة على تشغيل التجميعات الكبيرة. يعتمد التشغيل السلس للنافذة المنزلقة على البكرات ومكونات القفل المُصنعة وفقًا لتفاوتات مشددة؛ التشطيب السيئ هنا يعني وجود نافذة تهتز أو ترفض الانزلاق.
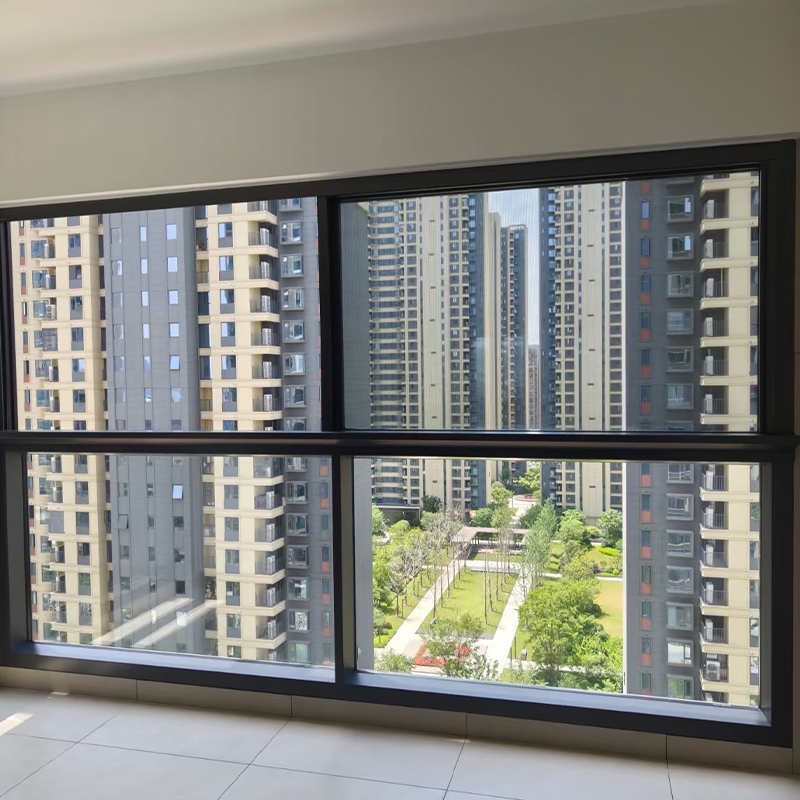 نافذة ألمنيوم منزلقة من اليسار إلى اليمين مع بكرات مزدوجة المسار تستخدم هذه النافذة المنزلقة بكرات مصنعة بدقة وأقفال متعددة النقاط، مما يعالج بشكل مباشر نقطة المقالة حول الأجزاء الصغيرة التي تحدد التشغيل السلس. يعد نظام الفولاذ المقاوم للصدأ ثنائي المسار وأختام EPDM بأداء موثوق ومنخفض الصيانة. عرض المنتج →
أبواب بابية لا تختلف. تشتمل المفصلات المحورية والأقفال متعددة النقاط على مكونات مدارة، ويتم تحديد الفرق بين الباب الذي يُغلق بنقرة خفيفة والباب الذي يجب إغلاقه بالقوة من خلال اللمسة النهائية وتحمل تلك الأجزاء.
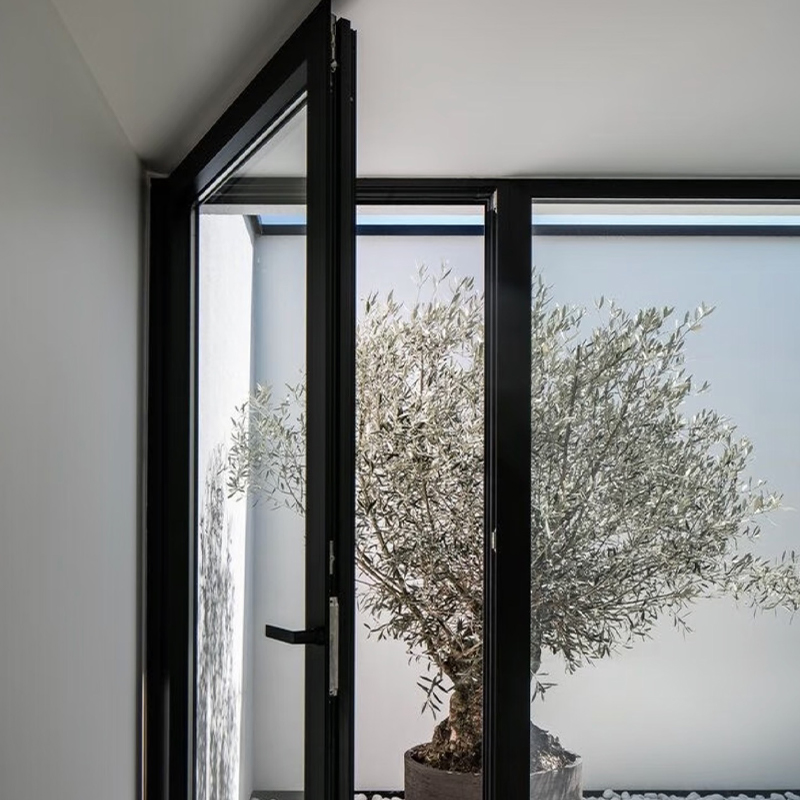 باب بابية من الألومنيوم مزود بأجهزة قفل متعددة النقاط تسلط المفصلات شديدة التحمل والأقفال متعددة النقاط للباب الزجاجي الضوء على أهمية التسامح مع المكونات المحولة، كما هو مذكور في الفقرة السابقة. إنه يوفر إغلاقًا آمنًا وخاليًا من الخشخشة مع حشوات EPDM المستمرة للعزل ومقاومة الطقس. عرض المنتج →
تعتمد أنظمة الحوائط الساتر الموحدة على موصلات وأقواس ومثبتات مُجمَّعة بأبعاد اسمية ضيقة. يمكن لجزء واحد غير متسامح أن يترك لوحة تجلس فخورة بمقدار ملليمتر وتخلق مسارًا لتسرب الهواء أو الماء عبر الواجهة.
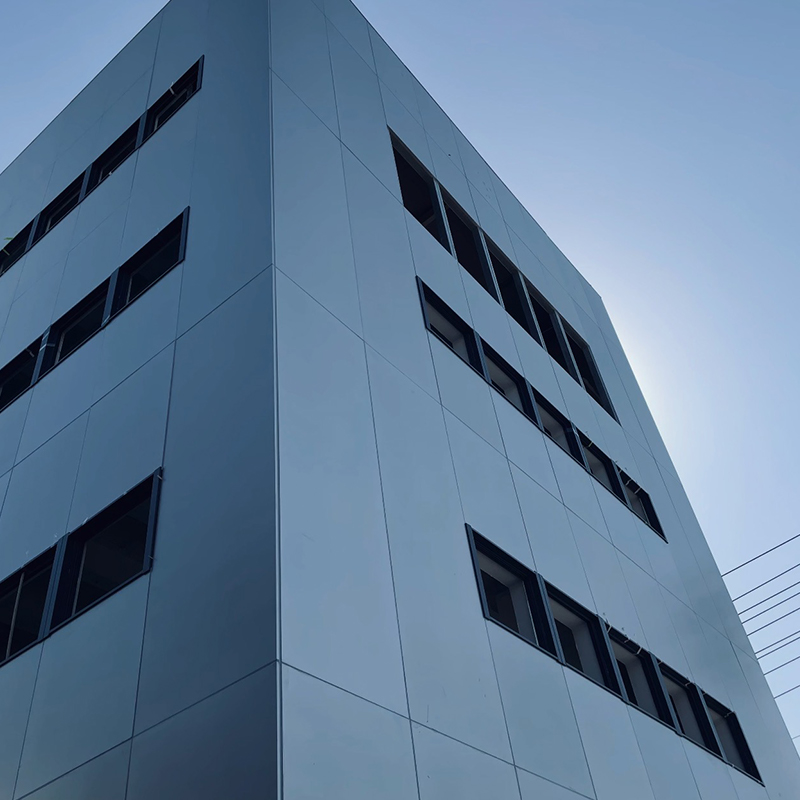 حائط ساتر ألومنيوم موحد للواجهات الشاهقة يعتمد نظام الحوائط الساتر الذي يتم تجميعه في المصنع على موصلات وأقواس مصنوعة آليًا بدقة، مما يتوافق مع مناقشة المقالة حول التسامح في مجموعات الواجهات. يعمل تركيبها الموحد على تسريع عملية التثبيت ويضمن الختم المتسق عبر المشاريع الكبيرة. عرض المنتج →
ومع وجود الآلاف من هذه المكونات المطلوبة لكل مشروع، فإن معدل الخردة بنسبة 1% يصبح مشكلة مكلفة. هذا هو السبب في أن محلات الآلات التي تزود صناعة النوافذ والأبواب الألومنيوم قم بالتبديل إلى إدخالات الألومنيوم المخصصة بدلاً من الاكتفاء بالأدوات الفولاذية. وينطبق نفس الانضباط على أي شخص يقوم بتصنيع الألمنيوم داخل الشركة: اقرأ كود ANSI/ISO، وقم بتحميل ملحق مشعل أرضي ومصقول، وتحقق من تشطيب السطح في بداية الدفعة. إذا رأيت تلطيخًا، قم بإصلاح الأداة قبل ضبط السرعة. سيجد أي شخص يحدد أنظمة النوافذ الإرشادات ذات الصلة في موقعنا دليل شراء وتركيب النوافذ المنزلقة .
قائمة مرجعية بسيطة لشراء إدراج
عند فتح كتالوج الأدوات، احتفظ بهذه القائمة أمامك:
- تأكد من أن الشكل وحجم الدائرة المنقوشة والسمك يتطابقان مع جيب الحامل.
- تتطلب فئة تحمل G للحصول على حافة قطع أرضية حادة.
- ابحث عن وجه أشعل النار المصقول. تخطي إدراجات المغلفة الموجهة نحو الصلب.
- اختر هندسة أشعل النار الإيجابية وقم بتشغيل السرعة فوق 250 م/دقيقة.
- اختبر إدخالًا واحدًا على جزء فعلي قبل شراء صندوق كبير.
يخبرك رمز ANSI/ISO بما هو موجود في الصندوق بالضبط. تخبرك بضع دقائق من التحقق على الجهاز ما إذا كانت هذه المواصفات تناسب طلبك أم لا. من أجل تحويل الألمنيوم، فإن الإدخالات الحادة والمصقولة والإيجابية غير قابلة للتفاوض؛ كل شيء آخر هو متغير يمكنك ضبطه.
- الجوال
- منتجات
- سلسلة نوافذ سبائك الألومنيوم
- سلسلة نوافذ الألمنيوم
- سلسلة أبواب من سبائك الألومنيوم
- سلسلة أبواب الألمنيوم
- سلسلة غرف الشمس المصنوعة من سبائك الألومنيوم
- سلسلة سونروم الألومنيوم
- سلسلة فتحات السقف المصنوعة من سبائك الألومنيوم
- سلسلة فتحة سقف من الألومنيوم
- سلسلة فتحات التهوية المصنوعة من سبائك الألومنيوم
- سلسلة كوة الألومنيوم
- سلسلة درابزين سبائك الألومنيوم
- سلسلة درابزين الألمنيوم
- اتصل بنا
-
-
+86-137 5720 8001

-
[email protected]

-
الغرفة 102، المبنى 7، رقم 399 طريق شوشان، شارع هودونغ، منطقة ووشينغ، مدينة هوتشو، مقاطعة تشجيانغ، الصين

-